


手 机:15112316407
Q Q:272794434
网 址:www.007her.com
地 址:广东省东莞市大岭山镇农村工业路22号101室
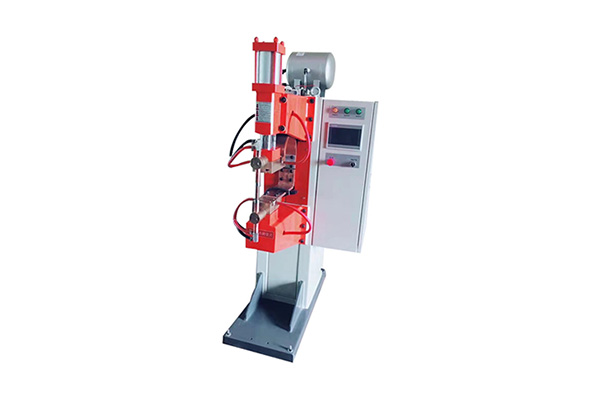
1、优质发热管焊接设备高温下的强度和硬度高,有良好的抗变形和抗磨损能力;2、高的电导率和热导率,本身电阻发热小,能迅速消除焊接区传来的热量,以延伸电极寿数,改进中频点焊机焊件表面的受热状况;3、高温下与焊件金属形成合金化的倾向小,物理性能安稳,不易粘接。有一点要阐明的是,并不是所有的点焊机电极材料都要很好的满意.上述几点要求,要根据本身的焊接工艺和焊接材料特点来挑选适宜的电极材料。发热管焊接设备低价销售电极端面的形状也很重要,要根据不同的材质规划不同端面的中频点焊机电极。
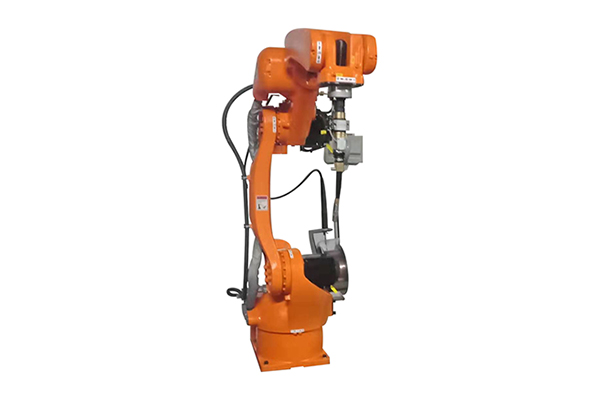
发热管焊接设备低价销售对焊可分为电阻对焊与亮光对焊两大类。1. 电阻对焊,将焊件装配成对接接头,使其端面紧密触摸后通电,使用电阻热加热至塑性状况;然后施加顶锻力完成焊接的办法称电阻对焊。电阻对焊又可分为等压式与变压式两种。2.优质发热管焊接设备亮光对焊,将焊件装配成对接接头,接通电源后使其端面逐渐移近到达局部触摸,使用电阻热加热这些触摸点(发生亮光),使端面金属熔化,直至端部在一定深度范围内到达预订温度散布时,敏捷施加顶锻力完成焊接的办法。亮光焊又分为连续亮光焊与预热亮光焊两种。
首先电极资料一般可以分为优质发热管焊接设备电极、凸焊电极及钎焊电极。发热管焊接设备低价销售的材料一般是洛锆青铜,或者是铍铜。使用中要注意:1、中频点焊机有必要常常修磨,保证平整度,表面润滑不粗糙,及电极头的直径一-般在3-6毫米;2、凸焊电极的平整度要求就更高,要常常测试保证焊接质量;3、钎焊电极除了保证平整度外,注意不要我工件操作避免压坏电极中频点焊机还得有一定刚性,避免压力下板材变形;4、根据钎焊焊接时的特性,- 般也有用合金刀头做钎焊电极的,实践应用中我们多试试吧。
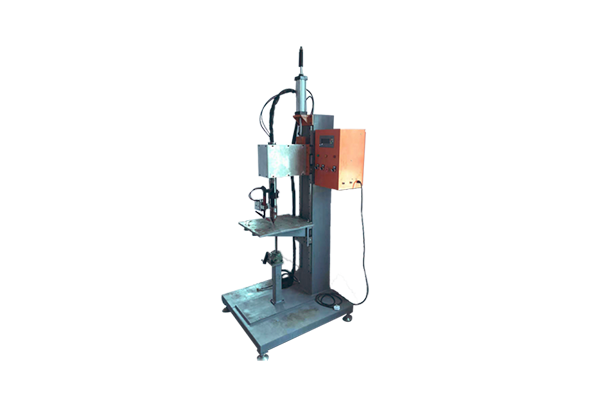
优质发热管焊接设备的一个焊接循环内科同时焊接多个焊点,一次能焊多少个焊点,取决于发热管焊接设备低价销售对每个凸点能施加的均匀电极力和焊接电流大小。能用较小的凸点同时焊接多点,可得变形小的焊接构件。将凸点设置于一个零件上,较大限度地减轻另一零件外露表面的痕迹。焊接电流集中在凸点上,不存在通过相邻焊点的分流问题,所以可以采用较小的搭接量和较小的点距。凸焊点的位置比点焊点的位置更准确,凸焊焊点的尺寸可比电焊焊点小。凸焊采用平面大电极,延长了使用寿命。
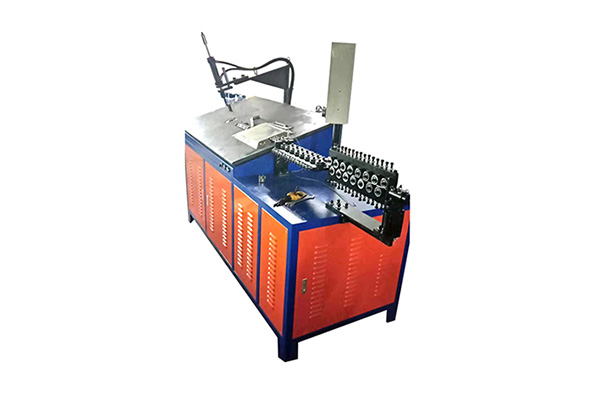
优质发热管焊接设备接通电源后,先使焊件两端面在夹具移动下,轻微触摸构成许多具有很大电阻和高电流密度的触点,所承受的压力简直为零,发生很大的热量,瞬间烧化而构成衔接焊件两端面的液态金属过梁。金属液体过梁上效果着电磁力,径向紧缩效应力及外表分子张力,过梁内部同它的外表之间构成巨大的压力差和温度差,在电流加热效果下,过梁液体迅速胀大爆破构成亮光。发热管焊接设备低价销售亮光进程便是液体过梁不断构成和爆破进程。亮光效果:加热了焊件。烧掉了焊件端面脏物和不平物质。
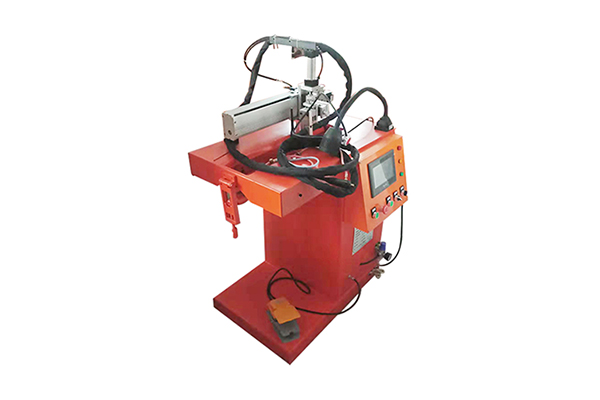
在发热管焊接设备低价销售焊接时,有以为人往往误焊点越多越牢固,其实焊点越多越不牢固,悍点质量会变得很差。造成这种问题的原因便是焊点的分流现象,分流跟资料的电阻率和导电通路有关,实际上每一个焊点都是电流通路,一般优质发热管焊接设备接时,在构成第一个焊点后,第N个焊点焊接时电极接触工件时的电阻远远小于到前一个焊点的电阻,所以分流很小,可以构成很好的焊点,当然如果间距太小分流够大的话 ,下个焊点的质量会远远低于前一个焊点的焊接质量。
手机:15112316407(蒋生)
电话:13923782005(何生)
邮箱:272794434@qq.com
地址:广东省东莞市大岭山镇农场工业路22号101室
微信号
